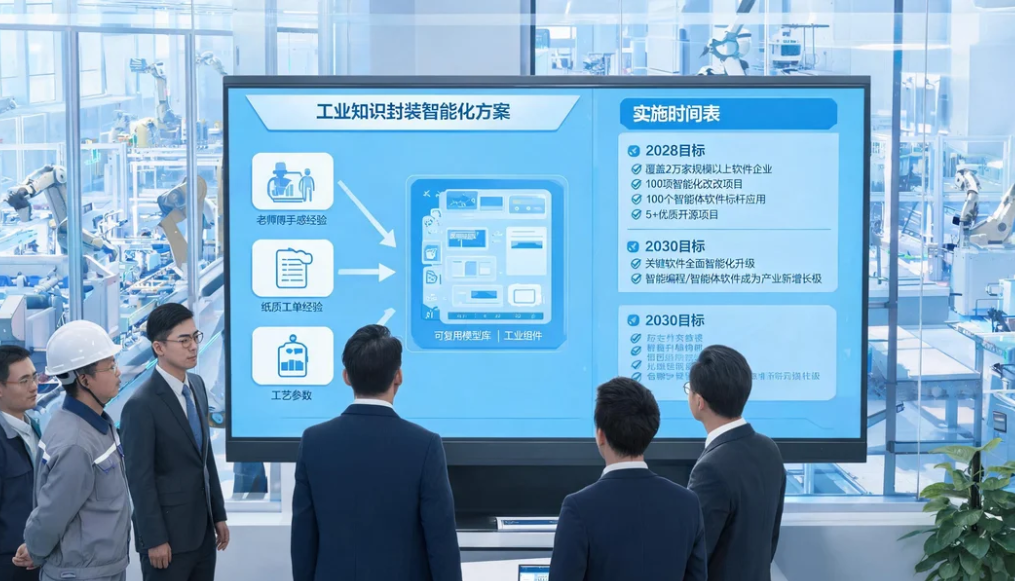
工信部印发《“人工智能+软件”专项行动实施方案》,明确到2028年推广应用覆盖2万家规模以上软件企业,在重点行业打造100个智能体软件标杆应用。方案特别提出“支持企业将工业经验、工艺参数等知识封装为可复用的模型库和工业组件”。当政策从“方向指引”进入“实操落地”阶段,制造企业如何把老师傅的经验变成系统能力?本文从政策解读出发,解析工业软件智能化的两条路径,以及精工智能在MES/WMS/JMOM平台上的实践。
半导体后道与适配器制造有一个很容易被忽视的风险点:设备越先进,程序管理的漏洞越致命。几千万的设备摆在那,工艺程序(Recipe)的版本却靠工程师记忆、靠 U 盘拷贝、靠纸质签核单管理。用错一个 Recipe,就是一整批报废——而在多品种、多设备、频繁换型的环境里,这种事故几乎是必然会发生的事,区别只
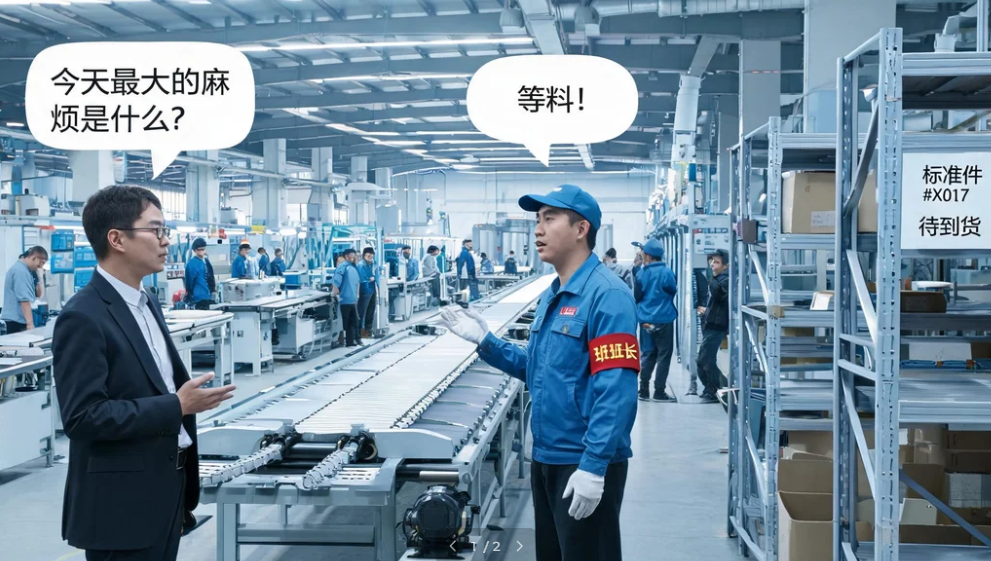
缺料停线是离散制造最贵的隐形成本,难点来自多品种小批量、BOM层级深、排程频繁变化和外协可视性不足。核心思路是用齐套需求、库存占用、拣选配送、线边确认和异常闭环,把缺料停线时长显性化,再按消耗波动、补货提前期和停线成本定线边库存。精工智能作为制造型企业数智化转型一站式落地服务商,帮助制造企业把物流从辅助职能变成交付能力。
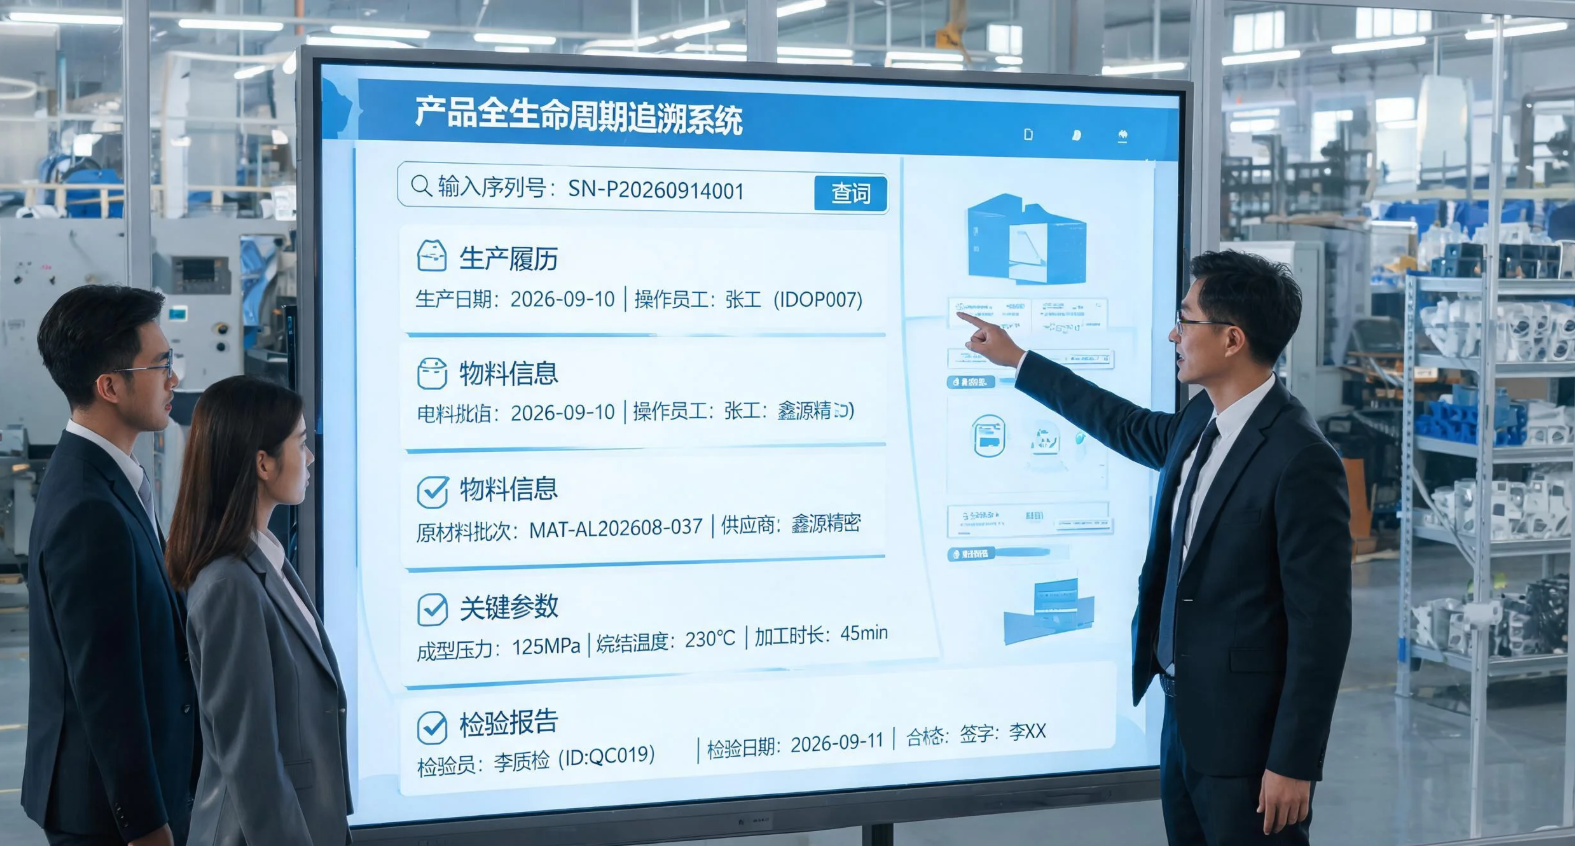
文章从一家零部件厂的追溯系统切入,指出追溯回答“谁出的错”,防错才让错误不发生。通过电子作业、开工校验、过程防错、强制流转和异常闭环,说明防错规则如何减少错料、漏装、反装、跳步等问题,并强调追溯数据应反哺防错规则优化。精工智能作为制造型企业数智化转型一站式落地服务商,帮助制造企业把防错落到数字化工厂场景中。
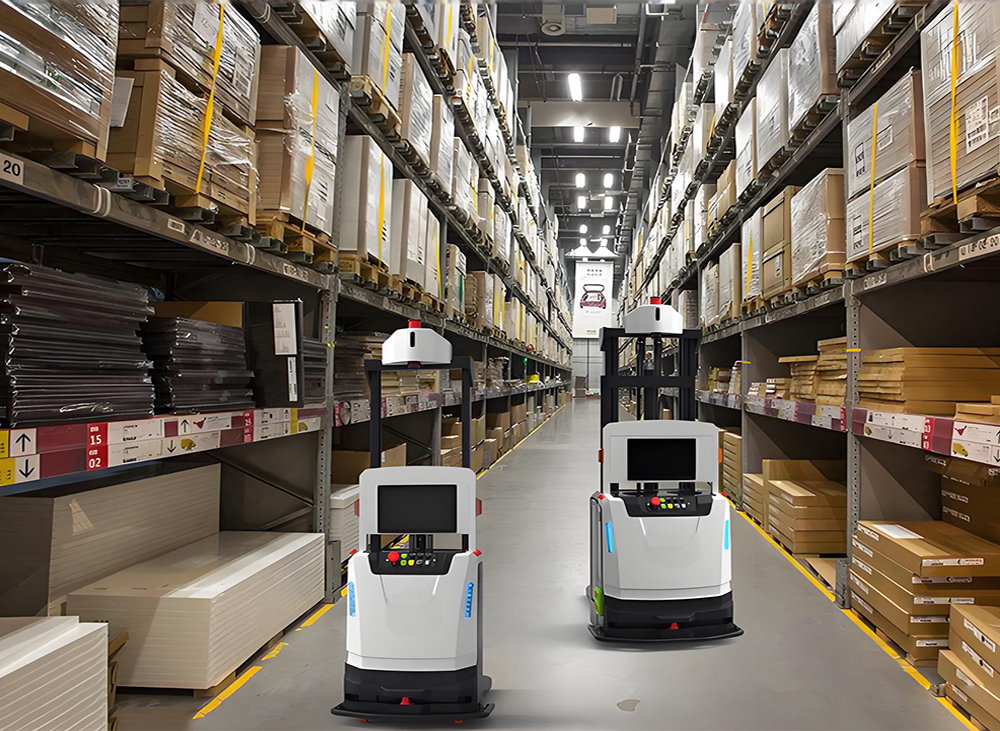
仓库自动化项目做砸,八成不是设备不行,而是一开始就没说清楚谁指挥谁。 立体库要上了,AGV 要买了,输送线要铺了,然后问题来了:任务谁来生成?设备谁来调度?车走哪条路谁说了算?厂外的车谁来叫?四个问题对应四个系统,很多企业在立项时把它们混为一谈,结果实施阶段反复返工。 一、四个系统,四种决策
IT/OT 融合常被误解为“把设备数据全采上来、让 MES 管到底”。本文从时间尺度差异出发,讲清 MES 与 PLC 的边界、四条融合原则、ISA-95 分层逻辑,以及设备数据到底该采什么。精工智能数字化工厂在落地中,先把控制闭环留在 OT,再让 MES 承接业务规则与过程记录。

